


Sveiki! Kaip deimantinio-liejimo formų tiekėjas, turėjau nemažai patirties dirbant su šiais nuostabiais įrankiais. Bėgant metams išmokau keletą dalykų apie tai, kaip pagerinti deimantinio liejimo formos našumą{2}}. Taigi, pasinerkime tiesiai!
Medžiagos pasirinkimas
Visų pirma, medžiaga, kurią pasirenkate deimantinio{0}}liejimo formai, yra labai svarbi. Norite rinktis aukštos - kokybės medžiagas, kurios gali atlaikyti aukštą temperatūrą ir slėgį, susijusį su liejimo - procese. Pavyzdžiui, aukščiausios kokybės plieno lydinių naudojimas gali turėti didelį skirtumą. Šie lydiniai pasižymi puikiu atsparumu karščiui ir kietumu, o tai reiškia, kad liejant jie mažiau įtrūksta ar deformuojasi.
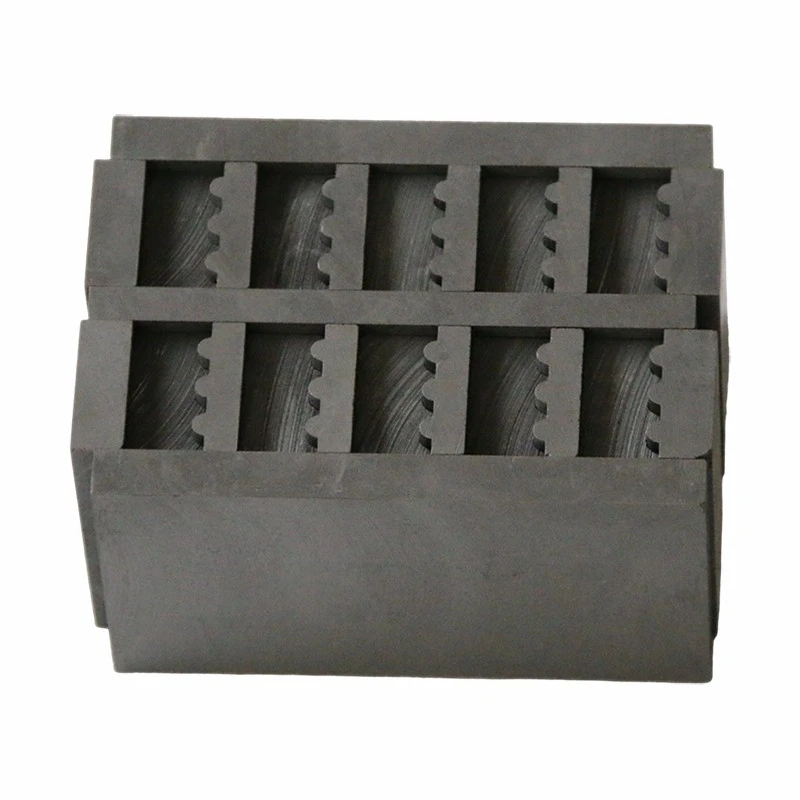
Kai kuriose formose taip pat yra grafito komponentų. Grafitinės mašinų ir įrangos tarpinės gali būti puikus jūsų pelėsių priedas. Grafitas turi gerą šilumos laidumą, kuris padeda tolygiai paskirstyti šilumą per formą. Toks tolygus šilumos paskirstymas sumažina šiluminio streso tikimybę ir pagerina bendrą liejinių kokybę.
Dizaino optimizavimas
Deimantinio liejimo formos{0}} dizainas vaidina pagrindinį vaidmenį jos veikimui. Turite užtikrinti, kad formoje būtų tinkamos užtvaros ir ventiliacijos sistemos. Gerai - suprojektuota užtvarų sistema leidžia išlydytam metalui sklandžiai tekėti į formos ertmę. Jei užtvaras yra per siauras, metalas gali neužpildyti ertmės iki galo, todėl liejiniai gali būti nebaigti. Kita vertus, jei jis per platus, gali atsirasti turbulencija ir atsirasti defektų, pvz., oro burbuliukų liejinyje.
Vėdinimas yra vienodai svarbus. Liejimo proceso metu oras ir dujos turi išeiti iš formos ertmės. Tinkamai neišvėdinus, šios dujos gali įstrigti liejinyje, sukurdamos poringumą ir susilpnindamos galutinį produktą. Formos konstrukcijoje galite naudoti mažas ventiliacijos angas ar net porėtas medžiagas, kad dujos galėtų efektyviai išeiti.
Kitas dizaino optimizavimo aspektas yra formos ertmės forma. Jis turėtų būti suprojektuotas taip, kad būtų sumažintas naudojamos medžiagos kiekis, kartu išlaikant liejinio struktūrinį vientisumą. Tai ne tik sumažina išlaidas, bet ir pagerina liejimo ciklo laiką.
Paviršiaus apdorojimas
Deimantinio liejimo formos{0}} paviršius gali turėti didelės įtakos jos veikimui. Lygus paviršius yra būtinas norint gaminti aukštos - kokybės liejinius. Norėdami tai padaryti, galite naudoti tokius metodus kaip poliravimas ir dengimas.
Poliruojant pelėsių paviršių, sumažėja trintis tarp išlydyto metalo ir formos. Tai palengvina metalo tekėjimą į ertmę ir padeda lengvai išimti liejinį jam sukietėjus. Poliruotas paviršius taip pat sumažina tikimybę, kad metalas prilips prie formos, o tai gali sugadinti ir formą, ir liejinį.
Dangos taip pat gali būti dedamos ant formos paviršiaus. Yra įvairių tipų dangų, tokių kaip keraminės ir nitridinės dangos. Šios dangos sudaro apsauginį sluoksnį, kuris padidina pelėsių atsparumą dilimui, korozijai ir terminiams pažeidimams. Jie taip pat pagerina formos atpalaidavimo savybes, todėl lengviau nuimami liejiniai.
Priežiūra ir patikra
Reguliariai prižiūrėti ir tikrinti būtina, jei norite, kad deimantinio{0}}liejimo formos veiktų kuo geriau. Turėtumėte išvalyti formą po kiekvieno naudojimo, kad pašalintumėte metalo, tepalų ar šiukšlių likučius. Tai padeda išvengti teršalų, kurie laikui bėgant gali pažeisti pelėsių paviršių, kaupimosi.
Patikrinkite, ar formoje nėra nusidėvėjimo, įtrūkimų ar pažeidimų. Anksti pastebėję šias problemas galite sutaupyti daug laiko ir pinigų ilgainiui. Jei pastebėsite kokių nors problemų, galite pataisyti formą arba pakeisti pažeistas dalis.
Taip pat svarbu tinkamai laikyti formą. Laikykite formą sausoje ir švarioje aplinkoje, kad išvengtumėte rūdžių ir korozijos. Taip pat galite naudoti apsauginius dangčius, kad pelėsiai būtų apsaugoti nuo dulkių ir kitų teršalų.
Proceso valdymas
Norint optimizuoti deimantinio štampavimo formos- našumą, labai svarbu valdyti štampavimo - liejimo proceso parametrus. Išlydyto metalo temperatūrą, įpurškimo greitį ir slėgį reikia atidžiai stebėti ir reguliuoti.
Išlydyto metalo temperatūra turi atitikti rekomenduojamą konkretaus naudojamo lydinio diapazoną. Jei temperatūra yra per aukšta, ji gali pernelyg susidėvėti pelėsiai ir taip pat sukelti liejimo defektus. Jei jis per žemas, metalas gali tinkamai nepatekti į ertmę.
Įpurškimo greitis ir slėgis lemia, kaip išlydytas metalas užpildo formos ertmę. Per mažas įpurškimo greitis gali sukelti nepilną užpildymą, o per didelis - greitis gali sukelti turbulenciją ir oro įstrigimą. Turite rasti tinkamą balansą, atitinkantį jūsų konkrečius formos ir liejimo reikalavimus.
Mokymai ir operatoriaus įgūdžiai
Paskutinis, bet ne mažiau svarbus dalykas – operatorių, naudojančių deimantinio{0}}liejimo formą, įgūdžiai yra labai svarbūs. Įsitikinkite, kad jūsų operatoriai yra gerai - apmokyti naudoti ir prižiūrėti formą. Jie turėtų suprasti, kaip svarbu laikytis teisingų procedūrų ir proceso parametrų.

Mokymai gali apimti tokias temas kaip formų nustatymas, proceso valdymas ir trikčių šalinimas. Patyręs ir kvalifikuotas operatorius gali greitai nustatyti ir išspręsti problemas, o tai padeda sumažinti prastovų laiką ir pagerinti bendrą štampavimo - liejimo proceso produktyvumą.
Išvada
Deimantinės liejimo formos{0}} našumo gerinimas apima daugybę veiksnių: nuo medžiagos pasirinkimo ir dizaino optimizavimo iki priežiūros ir proceso valdymo. Atkreipdami dėmesį į šiuos aspektus, galite pagaminti aukštos - kokybės liejinius, sumažinti išlaidas ir pailginti formos tarnavimo laiką.
Jei ieškote deimantinės{0}}liejimo formos arba jums reikia pagalbos, kaip pagerinti esamos formos veikimą, nedvejodami susisiekite su mumis. Esame čia, kad padėtume jums su štampuoto - liejimo formomis. Nesvarbu, ar jus domina grafito tarpikliai mašinoms ir įrangai, ar deimantiniai įrankiai, mes jums padėsime. Pasikalbėkime ir pažiūrėkime, kaip galime dirbti kartu, kad pakeltume jūsų liejimo operacijas į kauliuką - į kitą lygį!
Nuorodos
Campbell, J. (2003). Liejiniai. Butterworthas - Heinemannas.
Metals Handbook: Die Casting, 15 tomas. (1988). ASM International.
Sigworth, GK ir Altan, T. (1981). Die Casting: tyrimų apžvalga. Journal of Metals, 33(7), 32 - 37.